

قیمت فیلم استرچ در خط تولید آناهیتا پلاستیک
برای دریافت TDS و استعلام قیمت فیلم استرچ با ظرفیت ۷۰۰ تن در ماه با کیفیت و مواد اولیه درجه یک با ما در ارتباط باشید.
خط تولید فیلم استرچ
خط تولید فیلم استرچ مجموعهای از تجهیزات بههمپیوسته است که مواد اولیه استرچ، حدود ۹۷% LLDPE، را دریافت میکند و پس از انتقال، دوزینگ، ذوب، اختلاط، فیلتراسیون، شکلدهی، خنککاری و رولپیچی، به فیلمی نازک و کشسان تبدیل مینماید.
این فرایند بر پایه اکستروژن پیوسته انجام میشود. به این معنا که مواد اولیه بهصورت گرانول و به همراه ۳% چسب استرچ وارد ابتدای خط میشوند و محصول بهشکل رول در انتهای مسیر تولید خارج میگردد. تفاوت یک خط صنعتی با تجهیزات ساده تولید فیلم، در دقت کنترل ضخامت، پایداری فرایند، امکان تولید چندلایه، کنترل کشش، کیفیت سطح و کیفیت رولپیچی است.
خروجی خط میتواند بهصورت جامبو رول برای فروش به واحدهای تبدیل عرضه شود یا در مرحله بعد، با استفاده از ریوایندر، به رولهای دستی، ماشینی، مچی یا پیشکشیده تبدیل گردد. در بازار ممکن است از اصطلاحاتی مانند نایلون استرچ یا سلفون استرچ نیز استفاده شود؛ بااینحال، ماده پایه این محصول معمولاً پلیاتیلن است و از نظر فنی با نایلون پلیآمیدی تفاوت دارد.
گام اول: تعریف محصول هدف و استراتژی راهاندازی خط
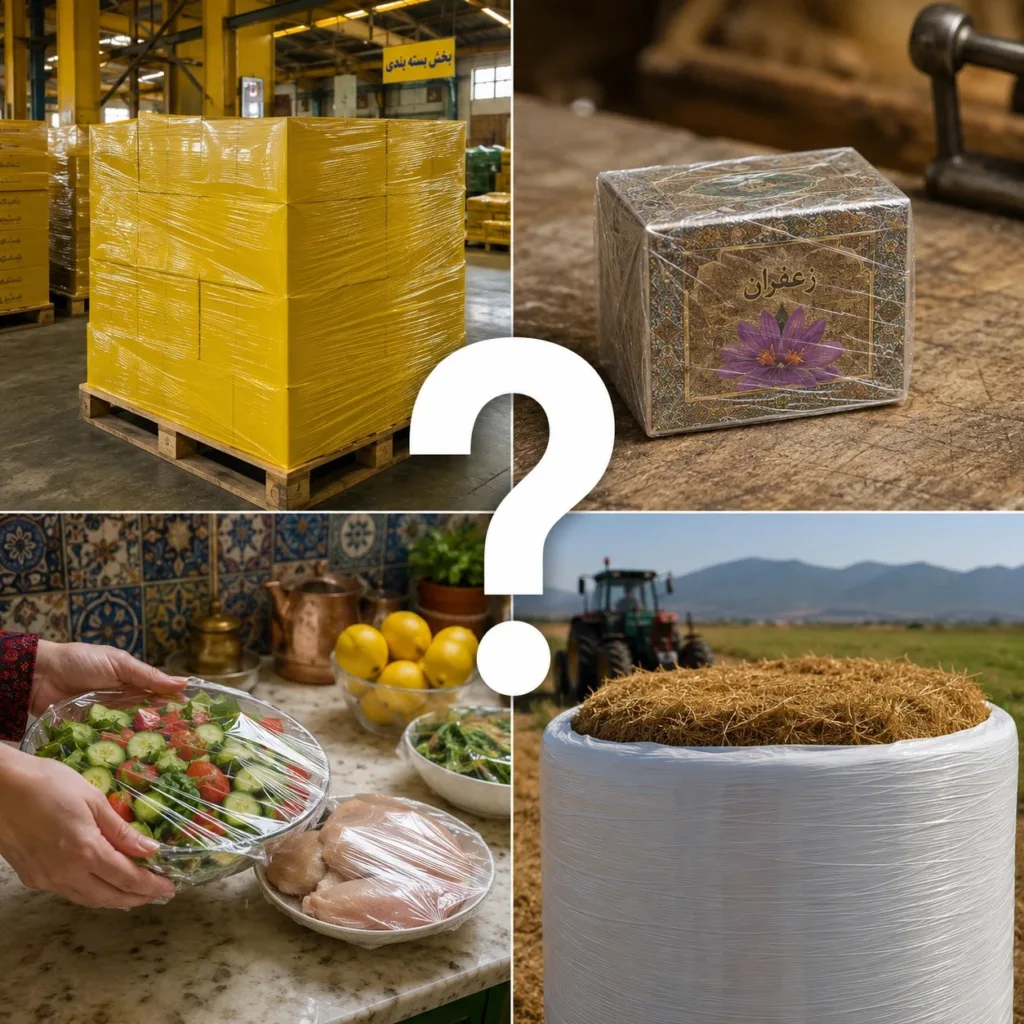
پیش از انتخاب ماشینآلات، فرمولاسیون یا ظرفیت، باید مشخص شود واحد تولیدی قرار است چه محصولی را، برای چه بازاری و با چه سطحی از عملکرد تولید کند. این تصمیم مستقیماً بر انتخاب فناوری Cast یا Blown، تعداد لایهها، نوع اکسترودرها، سیستم دوزینگ، تجهیزات تبدیل، زیرساختها و میزان سرمایهگذاری اثر میگذارد.
بهتر است محصول هدف در قالب یک دیتاشیت اولیه تعریف شود. این دیتاشیت در مراحل بعدی مبنای مذاکره با سازنده خط، مقایسه پیشنهادهای فنی، انتخاب رزین، تنظیم فرمولاسیون، کنترل کیفیت و انجام تست پذیرش کارخانهای خواهد بود.
تعیین بازار هدف پیش از خرید خط
بازار هدف تعیین میکند که خط باید چه محدودهای از ضخامت، عرض، کشسانی، چسبندگی، مقاومت مکانیکی و کیفیت رولپیچی را پوشش دهد. برای مثال، الزامات تولید رول دستی با نیازهای رول ماشینی، جامبو رول یا گریدهای تخصصی یکسان نیست.
- نوع مشتری و صنعت مصرفکننده
- حجم سفارش ماهانه و الگوی فصلی تقاضا
- حساسیت بازار به قیمت یا عملکرد فنی
- نیاز به رول دستی، ماشینی، جامبو یا پیشکشیده
- محدوده عرض، ضخامت، وزن و متراژ رول
- الزامات صادراتی، بستهبندی و برچسبگذاری
- امکان فروش مستقیم جامبو رول به واحدهای تبدیل
سؤالهای کلیدی پیش از طراحی خط
-
- آیا هدف، ورود سریع به بازار رولهای دستی و ماشینی استاندارد است؟
- آیا قرار است جامبو رول به واحدهای ریوایند و تبدیل فروخته شود؟
- آیا تولید گریدهای تخصصی با ارزش افزوده بیشتر در برنامه توسعه قرار دارد؟
- آیا بازار هدف صرفاً داخلی است یا صادرات به کشورهای منطقه نیز مدنظر قرار دارد؟
- آیا خط باید در آینده قابلیت افزایش عرض، تعداد لایهها یا سطح اتوماسیون را داشته باشد؟
برای بسیاری از پروژهها، شروع با گریدهای استاندارد دستی، ماشینی یا جامبو مسیر قابلکنترلتری ایجاد میکند. پس از تثبیت فرایند و شناخت دقیقتر بازار، میتوان ظرفیت و فرمولاسیون را برای تولید گریدهایی مانند پیشکشیده، سیلاژ، UV یا آنتیاستاتیک توسعه داد.
فیلم استرچ و انواع فیلم استرچ قابلتولید
فیلم استرچ نوعی پلاستیک نازک، کشسان، انعطافپذیر با چسبندگی بالا برای بستهبندی و پالتبندی برای حفاظت از کالا در برابر گرد و غبار، رطوبت و آسیبهای ناشی از انبار و حملونقل است.
انواع آن عبارتند از؛
| گرید هدف | ملاحظات طراحی و تبدیل | کاربرد یا مشتری هدف |
|---|---|---|
| رول دستی | وزن مناسب، بازشدن کنترلشده، چسبندگی متعادل و قابلیت ریوایند | کارگاهها، انبارها و بستهبندی دستی |
| رول ماشینی | یکنواختی ضخامت، تحمل پیشکشش، استحکام و کیفیت وایندینگ | دستگاههای پالتپیچ اتوماتیک و نیمهاتوماتیک |
| جامبو رول | سختی رول، هممحوری، کیفیت لبه و قابلیت تبدیل | واحدهای ریوایند و مشتریان صنعتی |
| گرید صنعتی | مقاومت در برابر سوراخشدن و امکان تولید ضخامت بالاتر | بارهای سنگین، قطعات صنعتی و محصولات دارای لبه تیز |
| پیشکشیده | کنترل دقیق کشش و حفظ نیروی نگهدارنده پس از تبدیل | مصرفکنندگان صنعتی با هدف کاهش مصرف مواد |
| گریدهای تخصصی | افزودنیها، مواد اولیه و کنترل فرایندی ویژه | محصولات UV، سیلاژ، رنگی، مات و آنتیاستاتیک |
تدوین دیتاشیت محصول
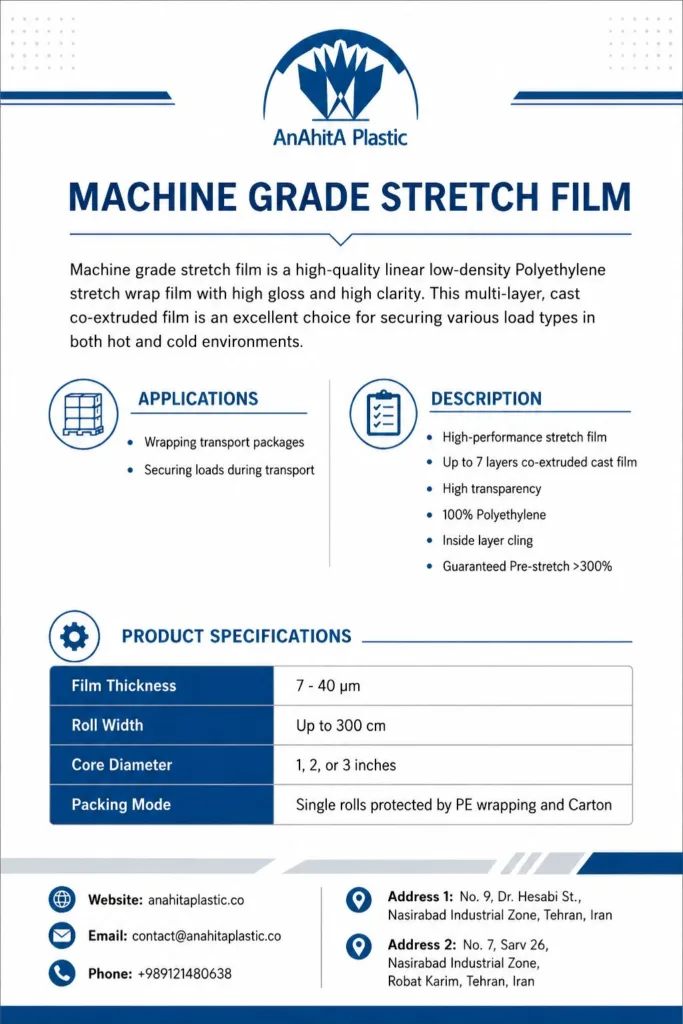
دیتاشیت فنی باید پیش از استعلام ماشینآلات تهیه شود و دستکم شامل موارد زیر باشد:
- نوع گرید و کاربرد نهایی
- عرض فیلم و عرض مفید خط
- محدوده ضخامت و تلرانس مجاز
- وزن، طول و قطر رول
- ابعاد و نوع بوبین
- درصد پیشکشش موردنیاز
- چسبندگی یکطرفه یا دوطرفه
- استحکام کششی، ازدیاد طول و مقاومت سوراخشدن
- شفافیت، Haze و ظاهر سطح
- الزامات بستهبندی و برچسبگذاری
گام دوم: انتخاب فناوری تولید؛ Cast یا Blown
پس از مشخصشدن محصول هدف، نوبت به انتخاب فناوری تولید میرسد. دو فناوری اصلی مورد استفاده در تولید فیلمهای پلیمری، اکستروژن تخت یا Cast و اکستروژن دمشی یا Blown هستند.
این انتخاب نباید صرفاً بر اساس قیمت یا تبلیغات سازنده انجام شود. ضخامت هدف، شفافیت موردنیاز، خواص مکانیکی، سرعت تولید، عرض فیلم، ظرفیت واقعی و کاربرد نهایی باید همزمان بررسی شوند.
تولید به روش Cast
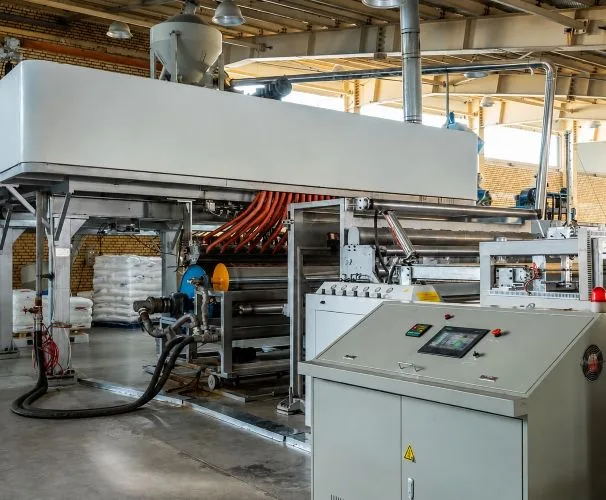
در روش Cast، مذاب چندلایه از قالب تخت یا T-Die خارج میشود و بهشکل پردهای نازک و پهن روی چیلرول قرار میگیرد. چیلرول یک غلتک فلزی دقیق و صیقلی است که با آب سردشده توسط چیلر خنک میشود.
تماس سریع مذاب با سطح سرد چیلرول، خنککاری سریع یا Quenching را ایجاد میکند. این فرایند نقش مهمی در تثبیت ضخامت، شفافیت، براقیت و ظاهر سطح محصول دارد.
مزایای روش Cast
- سرعت تولید بالا
- شفافیت و براقیت مناسب
- کنترل دقیقتر پروفایل ضخامت
- قابلیت تولید ساختارهای سهلایه، پنجلایه و هفتلایه
- امکان کنترل بهتر رفتار سطحی و چسبندگی
- مناسب برای بسیاری از گریدهای دستی، ماشینی و پالتبندی
- امکان تولید مستقیم جامبو رول در ظرفیتهای صنعتی
محدودیتها و الزامات روش Cast
- نیاز به طراحی دقیق قالب، فیدبلاک و چیلرول
- وابستگی زیاد به پایداری سیستم خنککاری
- نیاز به کنترل دقیق کشش در مسیر فیلم
- سرمایهگذاری بالاتر نسبت به برخی خطوط ساده دمشی
- نیاز به اپراتور آموزشدیده و نگهداری پیشگیرانه منظم
تولید به روش Blown
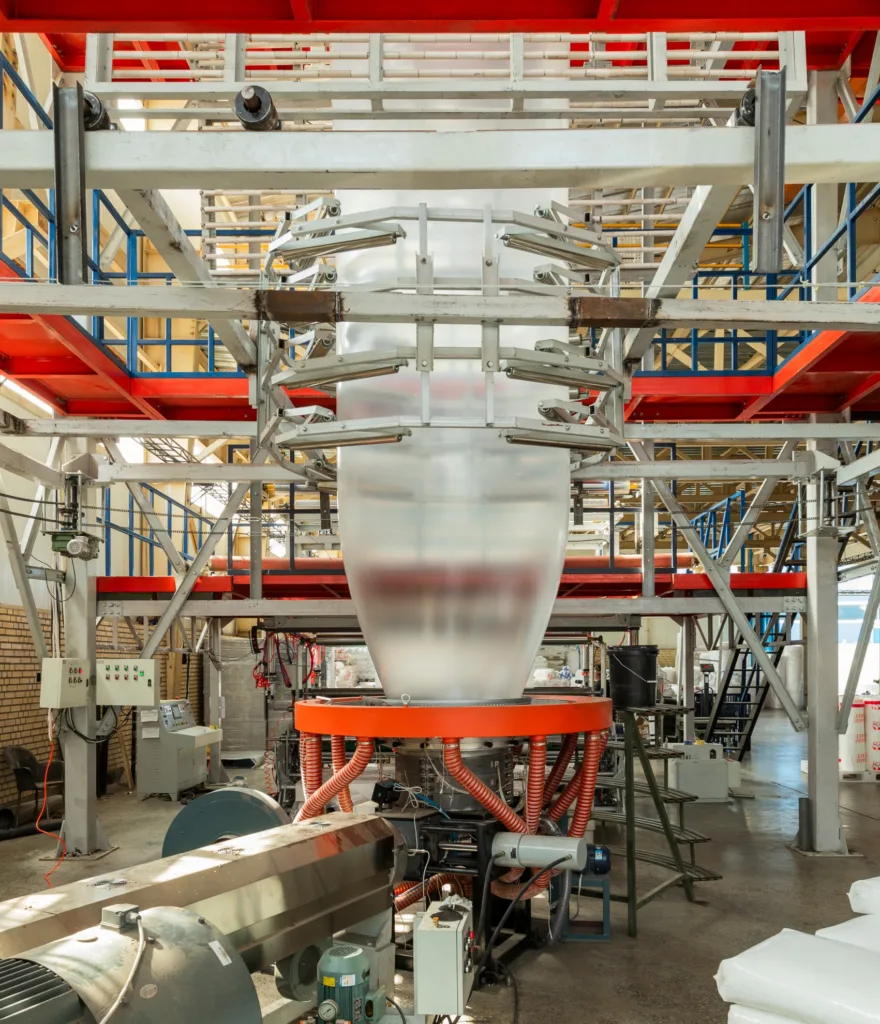
در روش Blown، مذاب از قالب حلقوی خارج میشود و با دمش هوا به شکل حباب درمیآید. حباب در مسیر خنک میشود و پس از جمعشدن، به فیلم تخت تبدیل میگردد.
این روش میتواند خواص مکانیکی جهتدار ایجاد کند؛ اما کنترل ضخامت، شفافیت و سرعت تولید آن برای بسیاری از گریدهای رایج پالتبندی، معمولاً با روش Cast قابلمقایسه نیست. بااینحال، در تولید فیلمهای ضخیمتر، کاربردهای خاص، بارهای سنگین یا شرایط فریزری، میتواند گزینه قابل بررسی باشد.
مقایسه Cast و Blown
| شاخص | Cast | Blown |
|---|---|---|
| شکلدهی مذاب | قالب تخت و چیلرول | قالب حلقوی و حباب |
| شفافیت معمول | بالاتر | معمولاً پایینتر |
| کنترل ضخامت | مناسبتر برای خطوط دقیق و پرسرعت | وابسته به پایداری حباب و سیستم خنککاری |
| سرعت تولید | معمولاً بالاتر | معمولاً پایینتر |
| خواص مکانیکی | قابل طراحی با فرمولاسیون و ساختار لایهای | امکان ایجاد خواص جهتدار در برخی ساختارها |
| کاربرد متداول | رول دستی، ماشینی، جامبو و پالتبندی | کاربردهای خاص و فیلمهای ضخیمتر یا تخصصی |
اکستروژن چندلایه و انتخاب تعداد لایهها
در اکستروژن چندلایه، چند جریان مذاب با فرمولهای متفاوت در فیدبلاک و قالب در کنار یکدیگر قرار میگیرند و یک ساختار واحد را تشکیل میدهند. مزیت این طراحی آن است که هر لایه میتواند وظیفه مشخصی داشته باشد؛ برای مثال، یک لایه برای چسبندگی، یک لایه برای مقاومت مکانیکی و یک لایه برای کنترل هزینه مواد طراحی شود.
- خط تکلایه: ساختار سادهتر و هزینه اولیه کمتر، اما انعطاف محدودتر در طراحی خواص.
- خط سهلایه: تعادل مناسب میان هزینه، پیچیدگی و امکان طراحی محصول.
- خط پنجلایه: توزیع دقیقتر مواد و تفکیک بهتر وظایف لایهها.
- خط هفتلایه: مناسب ساختارهای پیشرفتهتر و کنترل دقیقتر مصرف مواد تخصصی؛ البته با نیاز بیشتر به دانش فنی و کنترل فرایند.
ساختار متداول سهلایه A/B/A
در ساختار A/B/A، لایههای بیرونی میتوانند برای کنترل چسبندگی، اصطکاک و ظاهر سطح طراحی شوند؛ درحالیکه لایه میانی بخش اصلی استحکام و حجم فیلم را تأمین میکند. این ساختار برای بسیاری از محصولات استاندارد، اقتصادی و قابلکنترل است.
ساختار پنجلایه A/B/C/B/A
در ساختار پنجلایه، امکان تفکیک دقیقتر عملکردها فراهم میشود:
- لایه A: کنترل چسبندگی و رفتار سطحی
- لایه B: تقویت مقاومت کششی و سوراخشدن
- لایه C: ایجاد حجم، ضخامت و بخش اقتصادی ساختار
- لایه B: پشتیبانی مکانیکی در سمت دیگر ساختار
- لایه A: ایجاد سطح عملکردی دوم
برای نمونه، میتوان از LLDPE در لایه مرکزی و مقدار کنترلشدهای از mLLDPE در لایههای تقویتی استفاده کرد. بااینحال، مزیت واقعی ساختار چندلایه زمانی ایجاد میشود که فرمولاسیون، دوزینگ، فیدبلاک، قالب و آزمونهای محصول با یکدیگر هماهنگ باشند. افزایش تعداد لایهها بهتنهایی تضمینکننده کیفیت بهتر نیست.
اجزای اصلی خط تولید فیلم استرچ
سیستم ذخیره، انتقال و تغذیه مواد
مواد اولیه باید از کیسه یا مخزن ذخیره، بهصورت تمیز، پایدار و بدون اختلاط ناخواسته به واحد دوزینگ منتقل شوند. سیستم انتقال پنوماتیک، لودر و قیفهای ذخیره باید با ظرفیت واقعی خط، نوع مواد و تعداد اکسترودرها هماهنگ باشند.
سیستم دوزینگ وزنی
دوزینگ وزنی یا Gravimetric Dosing نسبت مواد اولیه را بر اساس وزن کنترل میکند و برای تکرارپذیری فرمولاسیون اهمیت بالایی دارد. خطای دوزینگ میتواند باعث تغییر چسبندگی، افت خواص مکانیکی، نوسان رنگ، تغییر ضخامت و ناپایداری فرایند شود.
اکسترودرهای A، B، C و سایر اکسترودرها
هر اکسترودر مواد مربوط به یک لایه یا یک ترکیب مشخص را دریافت، ذوب، همگن و به سمت فیدبلاک هدایت میکند. انتخاب قطر ماردون، نسبت طول به قطر، طراحی ماردون، موتور، گیربکس و ظرفیت خروجی باید با گرید مواد، ضخامت هدف و ظرفیت واقعی تولید هماهنگ باشد.
فیلتر مذاب و پمپ دندهای
فیلتر مذاب آلودگیها، ژلها و ذرات ناخواسته را پیش از ورود مذاب به قالب حذف میکند. در خطوط دقیقتر، پمپ دندهای نیز میتواند به تثبیت فشار و دبی مذاب کمک کند. انتخاب این تجهیزات باید با فشار کاری، نوع مواد، سیستم تعویض فیلتر و طراحی کلی خط هماهنگ باشد.
فیدبلاک و قالب T-Die
فیدبلاک جریانهای مذاب را با ترتیب مشخص کنار هم قرار میدهد تا ساختار چندلایه شکل بگیرد. سپس قالب T-Die این جریان را به پردهای نازک و پهن تبدیل میکند.
کیفیت ماشینکاری، طراحی مسیر جریان، سیستم تنظیم لبهها و امکان اصلاح پروفایل ضخامت در این بخش اهمیت بالایی دارد؛ زیرا هرگونه ناپایداری در قالب میتواند به نوسان ضخامت، خطوط سطحی یا ضعف کیفیت لبهها منجر شود.
چیلرول و سیستم خنککاری
چیلرول سطحی صیقلی و کنترلشده دارد و با عبور آب سرد در داخل خود، مذاب را در زمان کوتاه خنک میکند. دمای چیلرول، دبی آب، فشار، کیفیت سطح و یکنواختی انتقال حرارت میتوانند بر شفافیت، ضخامت، چسبندگی و پایداری فرایند اثر بگذارند.
به همین دلیل، استفاده از چیلر مناسب با کنترل بازخورد دمای نهایی، نه صرفاً دمای ورودی، اهمیت دارد. نوسانات حرارتی میتواند نرخ تبلور پلیمر، پروفایل ضخامت، خواص کششی و کیفیت ظاهری محصول را تحت تأثیر قرار دهد.
ضخامتسنج آنلاین و اسکنر پروفایل
ضخامتسنج آنلاین، ضخامت فیلم را در نقاط مختلف عرض اندازهگیری میکند. در سیستمهای پیشرفته، دادههای این سنسور به کنترلر قالب ارسال میشود تا تنظیمات مربوط به پروفایل ضخامت اصلاح گردد.
این سیستم جایگزین آزمونهای آزمایشگاهی نیست؛ اما امکان واکنش سریعتر به انحرافات فرایندی و کاهش ضایعات را فراهم میکند.
واحد کشنده و کنترل کشش
غلتکهای کشنده، فیلم خنکشده را با سرعت کنترلشده از بخش Cast عبور میدهند. ناهماهنگی در سرعت غلتکها، فشار تماس، تراز مسیر یا کشش میتواند به چینخوردگی، حبس هوا، نوسان عرض، تغییر شکل یا تلسکوپیشدن رول منجر شود.
اصلاح و بازیافت لبه
لبههای فیلم ممکن است بهدلیل شکل جریان در کنارههای قالب، ضخامت بیشتری داشته باشند. این بخشها با تیغه اصلاح لبه جدا میشوند. در صورتی که ضایعات تمیز، بدون آلودگی و سازگار با مشخصات محصول باشند، میتوان آنها را پس از خردشدن بهصورت محدود و کنترلشده به بخشی از فرمولاسیون بازگرداند.
استفاده از ضایعات آلوده یا مصرف درصد بالای مواد بازیافتی میتواند ظاهر، خواص مکانیکی و پایداری فرایند را تضعیف کند.
وایندر اتوماتیک و تولید جامبو رول
وایندر یکی از حساسترین بخشهای خط است؛ زیرا باید فیلم را با سرعت بالا و بدون ایجاد شلپیچی، سفتپیچی، چین، حبس هوا یا تلسکوپیشدن جمع کند.
در خطوط صنعتی، وایندر جامبو رول تولید میکند تا محصول در مرحله بعد بهوسیله ریوایندر به رولهای نهایی تبدیل شود. وایندرهای Turret میتوانند تعویض رول، برش فیلم، انتقال به بوبین جدید و خارجکردن رول کاملشده را با دخالت کمتر اپراتور انجام دهند.
مشخصات فنی تقریبی خطهای صنعتی
اعداد زیر نمونهای از محدودههای متداول در پروژههای صنعتی هستند و نباید بهعنوان مشخصات قطعی همه خطوط در نظر گرفته شوند. ظرفیت واقعی به نوع رزین، ضخامت، عرض مفید، سرعت عملیاتی، ساختار لایهای، کیفیت وایندر، زمان توقف و سطح اتوماسیون وابسته است.
| تجهیز یا شاخص | محدوده یا مشخصه نمونه | ملاحظات |
|---|---|---|
| تعداد لایه | ۳، ۵ یا ۷ لایه | بر اساس فرمولاسیون و بازار هدف |
| عرض مفید | حدود ۱ تا ۲ متر | قابل طراحی بر اساس محصول و ظرفیت |
| محدوده ضخامت | حدود ۱۲ تا ۳۵ میکرون | وابسته به رزین، قالب و محصول نهایی |
| سرعت مکانیکی | حدود ۳۵۰ تا ۶۰۰ متر بر دقیقه در برخی خطوط | سرعت عملیاتی معمولاً کمتر از سرعت تبلیغاتی است |
| ظرفیت خروجی | حدود ۳۵۰ تا ۷۵۰ کیلوگرم بر ساعت | وابسته به عرض، ضخامت و سرعت خط |
| قطر چیلرول | تقریباً ۸۰۰ تا ۱۰۰۰ میلیمتر در برخی طراحیها | نیازمند محاسبه حرارتی و مکانیکی |
| نوع وایندر | جامبو، نیمهاتوماتیک یا Turret | بر اساس نوع رول و مدل فروش |
ظرفیت واقعی خط چگونه محاسبه میشود؟
ظرفیت اسمی، خروجی اعلامشده توسط سازنده در شرایط ایدهآل است؛ اما ظرفیت واقعی باید بر اساس زمان مفید تولید و کیفیت قابلقبول محصول محاسبه شود. راهاندازی، تعویض رول، تمیزکاری، تعویض فیلتر، تغییر فرمول، اصلاح لبه، توقف تعمیراتی و کاهش سرعت برای حفظ کیفیت، همگی از ظرفیت واقعی کم میکنند.
ظرفیت واقعی ماهانه = ظرفیت ساعتی × ساعات برنامهریزیشده × راندمان عملیاتی × ضریب محصول قابلفروش
| شاخص | توضیح |
|---|---|
| ظرفیت اسمی | عدد اعلامی سازنده در شرایط ایدهآل. |
| ظرفیت واقعی | خروجی پس از کسر توقفها، ضایعات و افت سرعت. |
| عرض مفید | عرض قابلفروش پس از کسر لبهها و بخشهای غیرقابلاستفاده. |
| سرعت عملیاتی | سرعتی که در آن کیفیت فیلم و رولپیچی حفظ میشود. |
| ضریب محصول قابلفروش | سهم محصولی که تمام الزامات کیفی و بستهبندی را دارد. |
گام سوم: مواد اولیه و طراحی فرمولاسیون
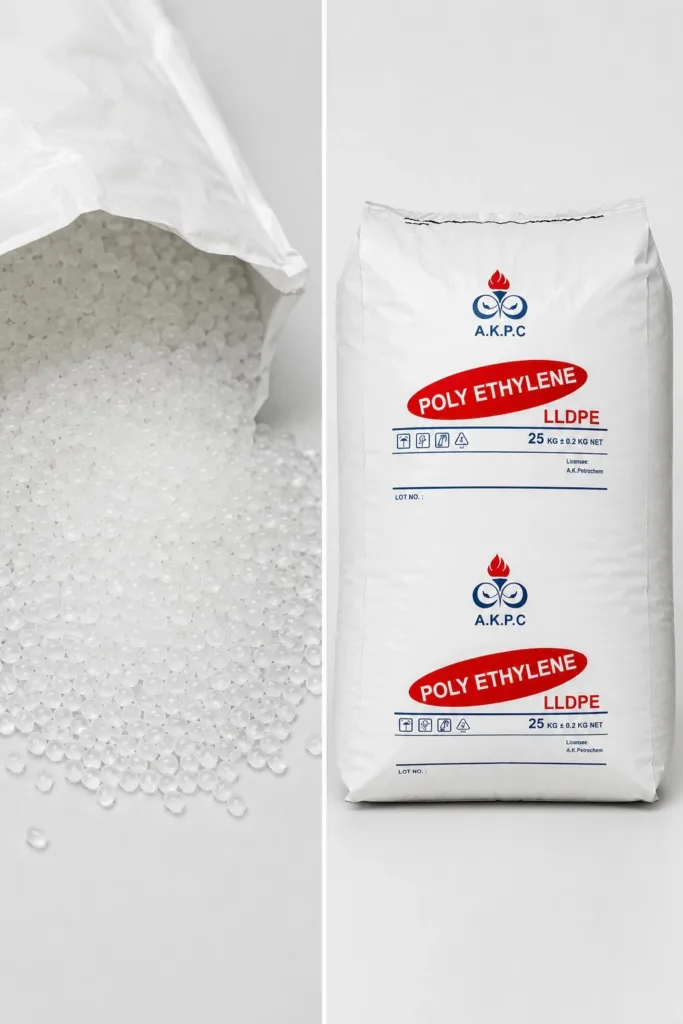
کیفیت محصول فقط به ماشینآلات وابسته نیست. انتخاب رزین، افزودنیها و نحوه توزیع آنها میان لایهها تعیین میکند که محصول نهایی چه رفتاری در کشش، چسبندگی، شفافیت، مقاومت مکانیکی و فرایند تبدیل داشته باشد.
LLDPE؛ مواد اولیه استرچ
LLDPE معمولاً مواد اولیه فیلم استرچ است و میان کشسانی، فرایندپذیری و خواص مکانیکی تعادل ایجاد میکند. انتخاب گرید باید بر اساس دیتاشیت تأمینکننده، شاخص جریان مذاب، طراحی ماردون، ضخامت هدف، سرعت تولید و نتایج آزمونهای داخلی انجام شود.
دانسیته
دانسیته بر نرمی، استحکام، رفتار کششی و چسبندگی نسبی اثر میگذارد. بنابراین، گرید انتخابی باید با کاربرد نهایی و ساختار لایهای موردنظر هماهنگ باشد.
شاخص جریان مذاب یا MFI
MFI باید با طراحی اکسترودر، ماردون، فشار فرایند، ضخامت و سرعت تولید سازگاری داشته باشد. انتخاب گرید صرفاً بر مبنای قیمت میتواند باعث ناپایداری فشار، افت خروجی یا کاهش کیفیت محصول شود.
توزیع وزن مولکولی
توزیع وزن مولکولی بر استحکام مذاب، فرایندپذیری، کشسانی و مقاومت مکانیکی اثر دارد. این شاخص باید در کنار MFI و کاربرد نهایی بررسی شود.
mLLDPE یا رزین متالوسن
mLLDPE معمولاً برای بهبود استحکام کششی، مقاومت در برابر سوراخشدن، کششپذیری و امکان کاهش ضخامت استفاده میشود. از آنجا که این رزین معمولاً قیمت بالاتری دارد، مقدار مصرف آن باید بر اساس عملکرد موردنیاز و تحلیل قیمت تمامشده تعیین شود.
در ساختارهای پنجلایه میتوان mLLDPE را در لایههای تقویتی و با ضخامت کنترلشده به کار برد و لایه مرکزی را با رزین اقتصادیتر طراحی کرد. هدف، استفاده هوشمندانه از مواد تخصصی است، نه افزایش غیرضروری درصد مواد گرانقیمت.
افزودنیهای چسبندگی و چسب استرچ PIB
چسب استرچ PIB یا مستربچهای حاوی آن ایجاد میشود. این ماده پس از تولید بهتدریج به سطح مهاجرت میکند و باعث درگیری لایههای فیلم با یکدیگر میشود.
- مصرف کم PIB میتواند باعث چسبندگی ناکافی شود.
- مصرف بیش از حد میتواند Blocking، بازشدن سخت رول یا صدای زیاد هنگام بازکردن ایجاد کند.
- زمان مهاجرت افزودنی باید در ارزیابی محصول لحاظ شود.
- چسبندگی یکطرفه یا دوطرفه باید از ابتدا در طراحی ساختار لایهای مشخص باشد.
سایر افزودنیها
- Slip: کنترل ضریب اصطکاک و بهبود بازشدن رول
- Anti-Block: کاهش چسبیدن ناخواسته سطوح
- آنتیاکسیدانت: کاهش تخریب حرارتی پلیمر
- آنتیاستاتیک: کاهش تجمع بار الکتریکی در کاربردهای مشخص
- پایدارکننده UV: مناسب کاربردهای فضای باز و کشاورزی
- مستربچ رنگی: تولید محصولات رنگی یا کدگذاریشده
استفاده از ضایعات داخلی
استفاده از لبههای تمیز و کنترلشده در برخی ساختارها امکانپذیر است؛ اما ضایعات باید از نظر آلودگی، تخریب حرارتی، اختلاط مواد و سازگاری با محصول بررسی شوند.
درصد استفاده از ضایعات باید با آزمونهای مقایسهای تعیین شود. در محصولات حساس، صادراتی یا دارای الزامات خاص نیز نباید بدون تأیید واحد کنترل کیفیت از مواد بازیافتی داخلی استفاده شود.
بوبین مقوایی و هسته رول
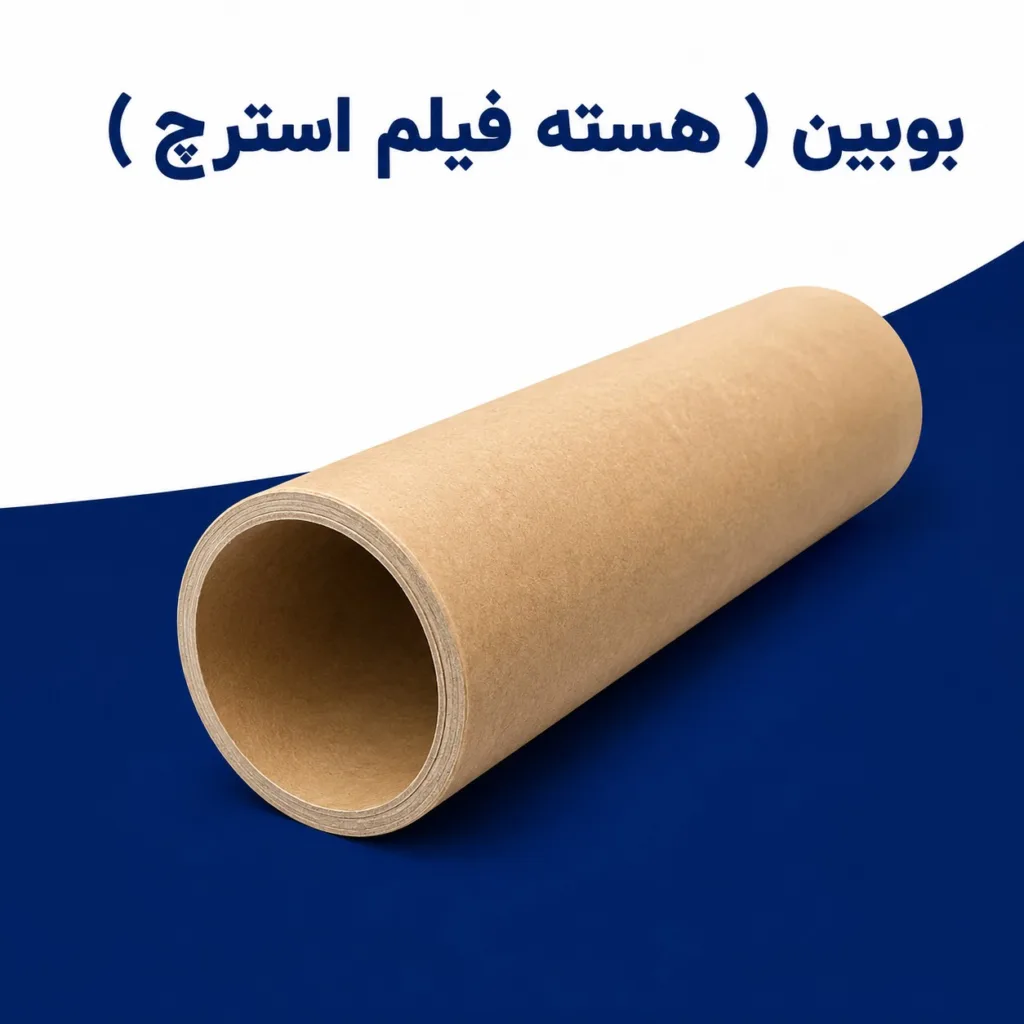
بوبین، هستهای است که رول نهایی روی آن پیچیده میشود. بوبین باید از نظر قطر داخلی، طول، هممحوری، استحکام، وزن و کیفیت سطح کنترل شود؛ زیرا ضعف بوبین میتواند بر کیفیت ریوایند و شکل نهایی رول اثر بگذارد.
- ۱ اینچی: برخی رولهای سبکتر و کاربردهای خاص
- ۲ اینچی: بسیاری از رولهای مصرفی دستی و ماشینی
- ۳ اینچی: جامبو رولها و کاربردهای سنگینتر
گام چهارم: فرایند تولید در خط Cast
مرحله اول: آمادهسازی و دوزینگ مواد
مواد اولیه ابتدا از نظر نوع گرید، سلامت بستهبندی، شماره بچ، آلودگی و شرایط نگهداری بررسی میشوند. سپس LLDPE، mLLDPE و افزودنیها بر اساس نسخه فرمول به مخازن مربوطه منتقل شده و با نسبت وزنی مشخص به اکسترودرهای هر لایه تغذیه میگردند.
مرحله دوم: ذوب، اختلاط و اکستروژن چندلایه
هر اکسترودر مواد مربوط به لایه خود را دریافت و پلاستیکه میکند. مذاب باید از نظر دما، فشار و یکنواختی پایدار باشد. پس از عبور از فیلتر مذاب، جریانهای مختلف در فیدبلاک با حفظ ترتیب لایهها کنار هم قرار میگیرند.
مرحله سوم: شکلدهی در قالب و خنککاری روی چیلرول
مذاب چندلایه از قالب T-Die خارج میشود و بهصورت پردهای پهن روی چیلرول قرار میگیرد. خنککاری سریع، ساختار و ظاهر سطح را تثبیت میکند. فاصله قالب تا چیلرول، دمای سطح، سرعت خط و شرایط تماس باید در محدوده پایدار نگه داشته شوند.
مرحله چهارم: اندازهگیری ضخامت و اصلاح لبه
پس از خنکشدن، فیلم از مقابل ضخامتسنج آنلاین عبور میکند. لبههای خارج از مشخصات اصلاح میشوند و در صورت تأیید کنترل کیفیت، ضایعات تمیز میتوانند برای مصرف محدود در فرمولاسیون بازیافت شوند.
مرحله پنجم: رولپیچی جامبو
فیلم با عرض، ضخامت و کشش کنترلشده به وایندر منتقل میشود. وایندر باید سختی رول، یکنواختی لبهها، هممحوری و عدم ایجاد حبس هوا را کنترل کند. جامبو رول تولیدشده برای فروش مستقیم یا تبدیل در ریوایندر آماده میشود.
گام پنجم: ریوایندر و تبدیل جامبو رول
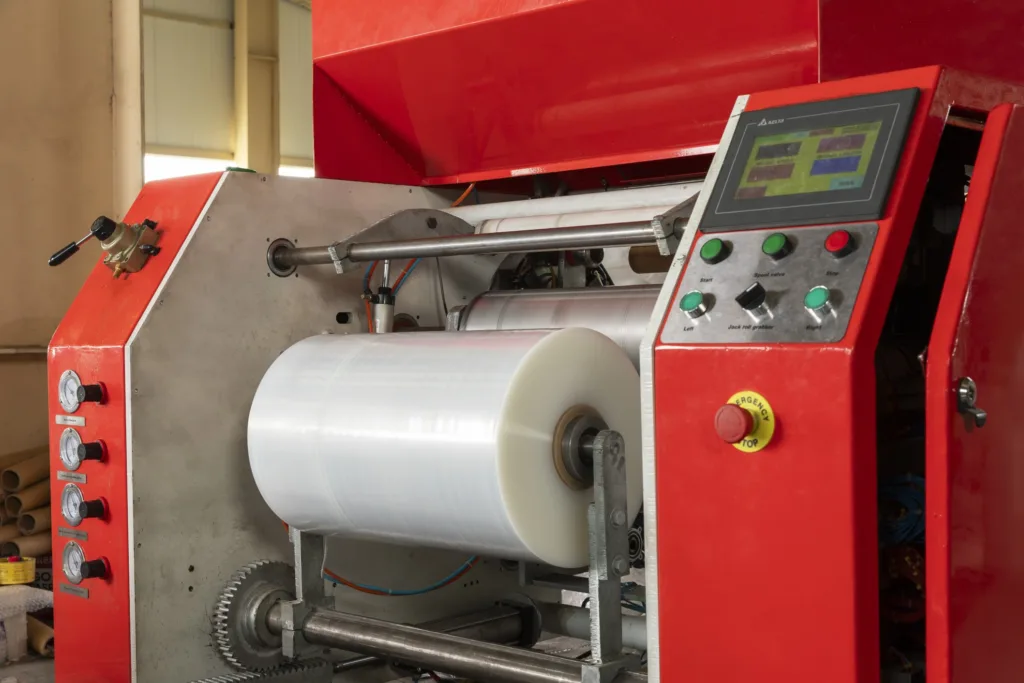
ریوایندر دستگاهی مستقل برای بازکردن جامبو رول و پیچیدن مجدد آن روی بوبینهای کوچکتر است. این دستگاه میتواند رولهای دستی، ماشینی، مچی یا پیشکشیده را بر اساس وزن، طول، عرض یا قطر موردنظر تولید کند.
چرا ریوایندر در کنار خط اصلی اهمیت دارد؟
- خط اصلی میتواند با توقف کمتر جامبو رول تولید کند.
- تبدیل رولها با مشخصات مختلف، بدون تغییر مداوم تنظیمات خط اصلی انجام میشود.
- امکان فروش همزمان جامبو رول و رول نهایی فراهم میشود.
- ارزش افزوده تبدیل و بستهبندی در داخل کارخانه ایجاد میگردد.
- تغییر وزن، عرض و متراژ رولها انعطافپذیرتر خواهد بود.
کنترل مشخصات رول نهایی
- عرض و طول دقیق
- وزن خالص و ناخالص
- قطر رول و ابعاد بوبین
- سختی و یکنواختی رول
- کیفیت لبهها و هممحوری
- نبود شلپیچی، سفتپیچی، چین و حبس هوا
- کنترل تلسکوپیشدن رول
- بستهبندی، کد محصول، شماره بچ و تاریخ تولید
زیرساختهای موردنیاز برای راهاندازی خط
زیرساخت باید پیش از خرید ماشینآلات و بر اساس نقشه جانمایی واقعی طراحی شود. نادیدهگرفتن برق، چیلر، هوای فشرده، تهویه، ارتفاع سوله و مسیر جابهجایی رولها میتواند پروژه را با هزینههای اصلاحی قابلتوجهی مواجه کند.
| زیرساخت | ملاحظات اصلی |
|---|---|
| برق | توان موردنیاز اکسترودرها، هیترها، چیلر، کمپرسور، وایندر و تجهیزات جانبی |
| چیلر و آب خنک | ظرفیت و کنترل پایدار برای خنککاری چیلرول |
| هوای فشرده | فشار، دبی، خشکبودن و کیفیت مناسب برای تجهیزات پنوماتیک |
| تهویه و کنترل دما | کاهش اثر نوسانات دمای محیط بر فرایند و مواد |
| فضای تولید | جانمایی خط، مسیر سرویس، دسترسی ایمن و فضای کافی برای تعمیرات |
| انبار مواد | تفکیک رزینها، افزودنیها، مواد تأییدشده و مواد قرنطینه |
| انبار محصول | تحمل وزن جامبو رول و امکان جابهجایی ایمن |
| تجهیزات جابهجایی | لیفتراک، رولگیر، جرثقیل یا تجهیزات مناسب حمل رولهای سنگین |
| ایمنی | توقف اضطراری، حفاظت نقاط خطر، ایمنی برق و مسیرهای تردد |
انتخاب سازنده و تأمینکننده خط
پس از تدوین مشخصات فنی، باید چند سازنده دارای سابقه پروژههای مشابه شناسایی شوند و پیشنهادهای آنها بر اساس یک چکلیست یکسان مقایسه گردد. برای بسیاری از خریداران ایرانی، چین یکی از منابع اصلی تأمین ماشینآلات است و نمایشگاههایی مانند ChinaPlas میتوانند برای شناخت فناوریها و بررسی سازندگان مفید باشند.
چکلیست ارزیابی سازنده
- سابقه اجرای پروژههای مشابه
- ظرفیت واقعی خطوط نصبشده
- کیفیت اکسترودرها، قالب و وایندر
- دقت کنترل ضخامت
- نوع PLC، اینورتر، سنسورها و قطعات کنترلی
- دسترسی و زمان تأمین قطعات یدکی
- خدمات نصب، راهاندازی و آموزش
- شرایط گارانتی و خدمات پس از فروش
- امکان انجام FAT و ثبت نتایج آزمون
- شفافیت در اعلام ظرفیت اسمی و ظرفیت قابلتضمین
تست پذیرش کارخانهای یا FAT
در FAT باید تطابق تجهیزات با قرارداد، عملکرد اکسترودرها، کنترل دما و فشار، عملکرد دوزینگ، یکنواختی جریان مذاب، کیفیت رولپیچی، سیستم کنترل، حفاظتهای ایمنی و مستندات فنی بررسی شود.
اگر امکان تولید با مواد و فرمول واقعی وجود داشته باشد، نمونههای تولیدی باید از نظر ضخامت، خواص مکانیکی و کیفیت رولپیچی نیز ارزیابی شوند.
خط نو بهتر است یا دستدوم؟
خط نو معمولاً ریسک فنی کمتر، پشتیبانی بهتر و امکان سفارشیسازی بیشتری دارد. در مقابل، خط دستدوم میتواند هزینه اولیه را کاهش دهد؛ اما فقط زمانی گزینه منطقی است که پیش از خرید، بازرسی فنی کامل انجام شود.
در ارزیابی خط دستدوم باید سلامت قالب، ماردون و سیلندر، گیربکس، موتور، چیلرول، سیستم کنترل، وایندر، قطعات مصرفی، سابقه تعمیرات، ساعت کارکرد، امکان تأمین قطعات و توانایی رسیدن به ظرفیت هدف بررسی شود.
هزینه راهاندازی و تحلیل اقتصادی
هزینه راهاندازی به فناوری، عرض، تعداد لایهها، ظرفیت، سطح اتوماسیون، برند قطعات، نوع وایندر، تجهیزات آزمایشگاهی، زیرساخت، نرخ ارز و شرایط خدمات پس از فروش وابسته است. بنابراین، ارائه یک عدد ثابت بدون مشخصبودن دیتاشیت محصول و محدوده ظرفیت، قابل اتکا نیست.
عوامل اصلی مؤثر بر هزینه ماشینآلات
- انتخاب فناوری Cast یا Blown
- تعداد لایهها و تعداد اکسترودرها
- عرض مفید قالب و چیلرول
- ظرفیت خروجی و سرعت عملیاتی
- نوع سیستم دوزینگ و کنترل ضخامت
- نوع وایندر و سطح اتوماسیون تعویض رول
- وجود ریوایندر و تجهیزات تبدیل
- تجهیزات آزمایشگاهی و کنترل کیفیت
- چیلر، کمپرسور، سیستم انتقال مواد و تجهیزات جابهجایی
- هزینه نصب، آموزش، گارانتی و قطعات یدکی
CAPEX و OPEX در طرح توجیهی
CAPEX شامل سرمایهگذاری اولیه مانند ماشینآلات، سوله، فونداسیون، برق، چیلر، کمپرسور، تجهیزات جابهجایی، آزمایشگاه و نصب است.
OPEX شامل هزینههای جاری مانند رزین و افزودنیها، برق، نیروی انسانی، بوبین، بستهبندی، تعمیرات، قطعات مصرفی، حملونقل، کنترل کیفیت و هزینههای مالی میشود.
مواد اولیه معمولاً سهم مهمی از هزینه جاری را تشکیل میدهند. به همین دلیل، طراحی صحیح فرمولاسیون، کاهش ضایعات، کنترل توقفها و استفاده هدفمند از mLLDPE میتواند اثر قابلتوجهی بر قیمت تمامشده داشته باشد. سودآوری نیز باید بر اساس ظرفیت واقعی محصول قابلفروش محاسبه شود، نه ظرفیت اسمی اعلامی سازنده.
گام ششم: راهاندازی آزمایشی و کنترل کیفیت
هدف از نخستین تولید آزمایشی، فقط روشنکردن دستگاه نیست. در این مرحله باید رفتار واقعی خط، فرمولاسیون، تجهیزات خنککاری، کنترل ضخامت، مسیر کشش و وایندر بررسی و مستند شود.
پارامترهای قابل ثبت در تولید آزمایشی
| پارامتر | اهمیت |
|---|---|
| دمای نواحی اکسترودر | بررسی پروفایل حرارتی و جلوگیری از تخریب پلیمر |
| دمای قالب | اثر مستقیم بر جریان مذاب و پروفایل ضخامت |
| فشار مذاب | بررسی پایداری جریان و وضعیت فیلتر |
| دور ماردون | ثبت شرایط خروجی هر اکسترودر |
| سرعت خط | اثرگذار بر ظرفیت، ضخامت، کشش و خنککاری |
| دمای چیلرول | اثرگذار بر ظاهر و تثبیت سریع فیلم |
| کشش و فشار وایندر | تعیینکننده سختی و پایداری رول |
| نسبت لایهها | کنترل مقدار مواد در هر لایه و تکرارپذیری محصول |
آزمونهای کنترل کیفیت
- ضخامت و پروفایل ضخامت در عرض و طول رول
- استحکام کششی
- ازدیاد طول
- مقاومت پارگی
- مقاومت سوراخشدن
- Cling و رفتار بازشدن رول
- قابلیت پیشکشش
- شفافیت و Haze
- وزن، طول، عرض و قطر رول
- سختی، هممحوری و کیفیت لبهها
- بررسی چین، ژل، ذرات سوخته، حبس هوا و تلسکوپیشدن
عیبیابی مشکلات متداول
| عیب | علتهای احتمالی |
|---|---|
| نوسان ضخامت | دوزینگ نامناسب، ناپایداری فشار، مشکل قالب، کشش یا کنترل اتوماتیک |
| خطوط قالب | آلودگی، آسیب قالب، تنظیم نامناسب یا توزیع نادرست جریان |
| ژل و ذرات سوخته | آلودگی مواد، زمان ماند طولانی یا تخریب حرارتی |
| پارگی فیلم | فرمولاسیون ضعیف، ضخامت کم، کشش نامناسب یا رولپیچی نادرست |
| چسبندگی کم یا زیاد | مقدار PIB، زمان مهاجرت، ترکیب سطح یا شرایط فرایندی |
| شفافیت نامناسب | رزین نامناسب، خنککاری ضعیف، آلودگی یا ناپایداری فرایند |
| چینخوردگی | کشش ضعیف، تراز نبودن مسیر یا تنظیم نادرست وایندر |
| حبس هوا | شرایط سطح، کشش، فشار تماس یا رولپیچی نامناسب |
| تلسکوپیشدن رول | توزیع نامناسب تنش، کیفیت ضعیف لبه، هممحوری نامناسب یا تنظیم نادرست وایندر |
تثبیت تولید و تدوین SOP
تیم تولید باید بتواند تشخیص دهد که هر مشکل از فرمولاسیون ناشی میشود یا از تنظیمات خط. پس از هر تست، فقط یک یا چند متغیر محدود باید تغییر کند تا اثر اصلاحات قابلاندازهگیری باشد. نتایج هر آزمایش نیز باید با نسخه قبلی مقایسه و ثبت شوند.
پس از رسیدن به شرایط مناسب، محدوده مجاز دما، فشار، سرعت، ضخامت، کشش، نسبت لایهها و دمای چیلرول تعیین میشود. سپس دستورالعملهای مکتوب برای آمادهسازی مواد، راهاندازی، تعویض رول، تغییر فرمول، تمیزکاری، کنترل کیفیت، واکنش به انحرافات و توقف اضطراری تدوین خواهد شد.
ردیابی بچ باید ارتباط میان مواد مصرفی، تنظیمات خط، اپراتور، زمان تولید، نتایج آزمون و محصول نهایی را حفظ کند. این اطلاعات برای تکرار تولید، رسیدگی به شکایت مشتری و شناسایی ریشه عیب ضروری است.
مقایسه تولید فیلم استرچ با تولید فیلم شیرینگ
فیلم استرچ و فیلم شیرینگ هر دو در بستهبندی استفاده میشوند؛ اما عملکرد، مواد اولیه، کاربرد و فناوری تولید آنها یکسان نیست. در استرچ، تثبیت بار با کشش مکانیکی و نیروی بازگشت فیلم انجام میشود؛ در شیرینگ، فیلم با اعمال حرارت جمع میشود.
| شاخص | فیلم استرچ | فیلم شیرینگ |
|---|---|---|
| مکانیزم بستهبندی | کشش مکانیکی و چسبندگی سطحی | جمعشدن با حرارت |
| کاربرد اصلی | پالتبندی و تثبیت بار | بستهبندی اولیه یا ثانویه محصول |
| مواد رایج | LLDPE و mLLDPE | LDPE، POF یا ساختارهای مشابه |
| تجهیزات مصرف | دستگاه پالتپیچ یا مصرف دستی | تونل حرارتی یا تجهیزات اعمال گرما |
| فناوری متداول تولید | Cast در بسیاری از خطوط صنعتی | وابسته به نوع محصول و کاربرد هدف |
جمعبندی نقشه راهاندازی خط تولید فیلم استرچ

راهاندازی خط تولید فیلم استرچ یک مسیر مهندسیشده و پیوسته است. این مسیر با تعریف بازار هدف، گرید محصول، مشخصات فنی و ظرفیت واقعی آغاز میشود. پس از آن، فناوری Cast یا Blown، تعداد لایهها، عرض مفید، ماشینآلات، تجهیزات جانبی و زیرساختها انتخاب میشوند.
در مرحله بعد، رزینها و افزودنیها بر اساس خواص موردنیاز انتخاب شده و ساختار لایهای طراحی میگردد. سپس فرایند از دوزینگ و اکستروژن تا خنککاری، کنترل ضخامت، اصلاح لبه، تولید جامبو رول و تبدیل به رول نهایی اجرا میشود.
در نهایت، تولید آزمایشی، آزمونهای کنترل کیفیت، تحلیل دادهها، عیبیابی ساختاری، تدوین SOP، نگهداری پیشگیرانه و ردیابی بچ، خط را به سمت تولید پایدار هدایت میکند. پایان واقعی پروژه، تولید نخستین رول نیست؛ بلکه توانایی خط برای تولید تکرارپذیر، کنترلشده و اقتصادی محصولی با مشخصات ثابت است.
سؤالات متداول درباره راهاندازی خط تولید فیلم استرچ
برای خط تولید، Cast بهتر است یا Blown؟
برای بسیاری از گریدهای دستی، ماشینی، جامبو و پالتبندی، Cast بهدلیل سرعت بالاتر، شفافیت مناسبتر و کنترل بهتر ضخامت، انتخاب متداولتری است. بااینحال، انتخاب نهایی باید بر اساس محصول هدف، خواص مکانیکی، ضخامت، ظرفیت و بازار فروش انجام شود.
خط سهلایه برای شروع مناسبتر است یا پنجلایه؟
خط سهلایه معمولاً تعادل مناسبی میان هزینه، پیچیدگی و انعطاف ایجاد میکند. خط پنجلایه امکان طراحی دقیقتر ساختار و استفاده هدفمند از مواد تخصصی را فراهم میکند، اما به سرمایهگذاری، کنترل فرایند و دانش فنی بیشتری نیاز دارد.
آیا افزایش تعداد لایهها همیشه کیفیت را بهتر میکند؟
خیر. تعداد لایهها فقط یکی از ابزارهای طراحی محصول است. دوزینگ، فیدبلاک، قالب، چیلرول، کنترل ضخامت، فرمولاسیون و وایندر باید هماهنگ عمل کنند تا افزایش تعداد لایهها به بهبود واقعی محصول منجر شود.
ظرفیت واقعی خط چگونه محاسبه میشود؟
ظرفیت واقعی با درنظرگرفتن راندمان عملیاتی، توقفها، ضایعات، تعویض رول، تغییر فرمول، زمان راهاندازی، تعمیرات و سهم محصول قابلفروش محاسبه میشود. ظرفیت اسمی سازنده بهتنهایی معیار مناسبی برای تحلیل اقتصادی نیست.
مهمترین اجزای خط کداماند؟
سیستم دوزینگ، اکسترودرها، فیلتر مذاب، فیدبلاک، قالب T-Die، چیلرول، ضخامتسنج آنلاین، سیستم کنترل کشش، اصلاح لبه، وایندر و ریوایندر از مهمترین بخشها هستند. ضعف هر بخش میتواند عملکرد کل خط را کاهش دهد.
آیا خرید خط دستدوم منطقی است؟
در صورتی که قالب، اکسترودرها، چیلرول، وایندر، سیستم کنترل، قطعات یدکی و توانایی رسیدن به ظرفیت هدف بهصورت فنی بررسی شوند، خط دستدوم میتواند در برخی پروژهها گزینه قابلقبولی باشد. خرید بدون بازرسی، ریسک توقف و هزینه تعمیرات را افزایش میدهد.
مهمترین موارد FAT چیست؟
تطابق تجهیزات با قرارداد، عملکرد اکسترودرها و دوزینگ، کنترل دما و فشار، پروفایل ضخامت، کیفیت رولپیچی، عملکرد سیستم کنترل، تجهیزات ایمنی و ثبت ایرادات اصلی باید در FAT بررسی و مستند شود.
برای تولید چه مواد اولیهای لازم است؟
LLDPE ماده پایه است و بر اساس محصول هدف ممکن است از mLLDPE، PIB یا مستربچ Cling، Slip، Anti-Block، آنتیاکسیدانت، پایدارکننده UV و مستربچ رنگی نیز استفاده شود.
تفاوت LLDPE و mLLDPE چیست؟
LLDPE رزین پایه رایج برای بدنه محصول است. mLLDPE معمولاً برای بهبود کششپذیری، استحکام مکانیکی و مقاومت در برابر سوراخشدن استفاده میشود و در ساختار مناسب میتواند امکان کاهش ضخامت را فراهم کند.
PIB چه نقشی در فرمولاسیون دارد؟
PIB یا مستربچ حاوی آن برای ایجاد چسبندگی سطحی استفاده میشود. مقدار مصرف، زمان مهاجرت و نحوه توزیع آن در لایهها باید با آزمونهای داخلی و کاربرد نهایی محصول تنظیم شود.
آیا استفاده از ضایعات داخلی امکانپذیر است؟
بله، اما فقط بهصورت کنترلشده و پس از بررسی آلودگی، تخریب حرارتی، سازگاری مواد و اثر آن بر خواص محصول. ضایعات آلوده یا درصد مصرف بالا میتواند کیفیت ظاهری و مکانیکی را کاهش دهد.
مهمترین آزمونهای کنترل کیفیت کداماند؟
ضخامت، یکنواختی پروفایل، استحکام کششی، ازدیاد طول، مقاومت پارگی و سوراخشدن، Cling، قابلیت پیشکشش، شفافیت، وزن، ابعاد و کیفیت رولپیچی از آزمونهای اصلی هستند.
علت نوسان ضخامت چیست؟
نوسان ضخامت میتواند از دوزینگ نامناسب، ناپایداری فشار مذاب، مشکل قالب، تغییرات سرعت، کشش نامتعادل، خنککاری ناپایدار یا تنظیم نادرست ضخامتسنج ناشی شود.
چرا رول تلسکوپی میشود؟
تلسکوپیشدن معمولاً به توزیع نامناسب تنش در عرض رول، تنظیم نادرست وایندر، کیفیت ضعیف لبهها، هممحوری نامناسب، کشش نامتعادل یا حبس هوا مربوط است.
چگونه تولید آزمایشی را به تولید پایدار تبدیل کنیم؟
با ثبت منظم دادهها، نمونهبرداری، تغییر مرحلهای متغیرها، تحلیل نتایج آزمون، تعیین محدودههای عملیاتی، تدوین SOP، نگهداری پیشگیرانه، آموزش اپراتورها و ردیابی بچ میتوان تولید آزمایشی را به تولید پایدار تبدیل کرد.